
應用
焊接設備用可更換銅製接觸耗材
提供可重複更換的依圖加工銅製接觸耗材,明確定義產品身份、幾何形狀、材料、機器配合、冷卻、檢驗與包裝。
耗材定義與範圍
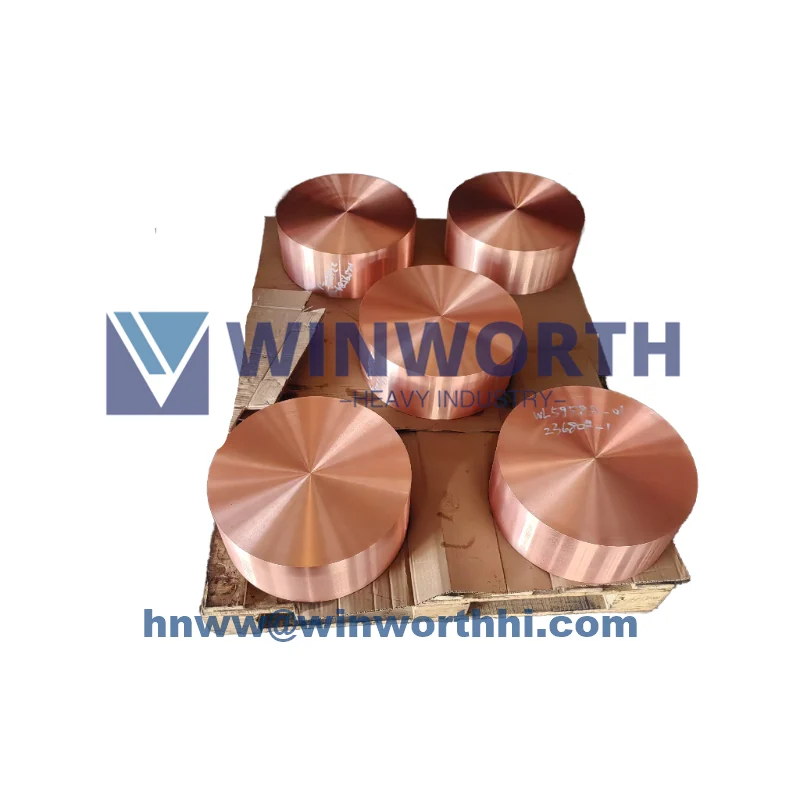
在本網站中,焊接銅製耗材是指因接觸、熱、壓力、修磨、旋轉或計畫性更換而失去可用幾何形狀、表面狀態或尺寸餘量的可替換銅或銅合金接觸元件。例如買方指定的電極、電極帽、電極頭、墊、環、輪元件及導電工裝。
本頁不包括焊接填充耗材。填充焊絲、藥皮焊條、焊棒、粉末、焊劑、釬焊合金、焊料、保護氣體及沉積焊縫金屬均不在本頁範圍內。「電極」一詞必須依製程解讀:電阻焊電極是向工件傳遞電流並通常施加壓力的工裝,而電弧焊耗材電極可能成為焊縫金屬。
重複供應與版本控制
重複供應需要受控圖紙、零件編號、版本、產品身份、機器與位置、材料標準與狀態、批准的製造路線、關鍵尺寸、接觸面或鼻端輪廓、錐度或安裝、冷卻、修磨限度、報廢或更換標準、檢驗計畫、批量、可追溯性及包裝。
未識別未磨損基準與批准的修復尺寸前,不要將磨損樣品直接複製為新件幾何。電極修磨可能改變端面直徑、輪廓、長度、對中及冷卻距離。請記錄樣品是新品、已修磨、磨損、過熱、裂紋、蘑菇頭、鍍層、鍍覆、修復或受污染狀態。
材料、磨損與品質控制
材料選擇取決於製程、工件、鍍層、電流、壓力、工作循環、溫度、幾何形狀、冷卻、修磨及失效模式。CuCrZr、ISO 5182 分類或 AWS/RWMA 分類,若沒有準確牌號、狀態、性能要求、測試方法及驗收範圍,就不構成完整材料規格。
檢驗可能包括材料識別、導電率、訂購時要求的硬度或機械性能、尺寸與基準、接觸面輪廓、同心度或跳動、錐度與安裝、孔與螺紋、通道連續性、壓力或洩漏測試、表面粗糙度、鍍層、指定的非破壞檢測、配合、標記、批次記錄及文件審查。
沒有經驗證的機器與生產資料及約定的比較方法,不承諾固定修磨次數、焊接次數、更換頻率、磨損率、電極壽命、焊接品質、製程能力或成本節省。
詢價資訊
請提供機器與製程、受控零件編號與版本、產品身份、工件資料、由買方提供的電流/壓力/時間輸入、材料與狀態、幾何與安裝、冷卻、修磨與更換標準、樣品狀態、年度與批量數量、檢驗與測試、可追溯性、包裝方向與防護、目的地及期望時程。