
應用
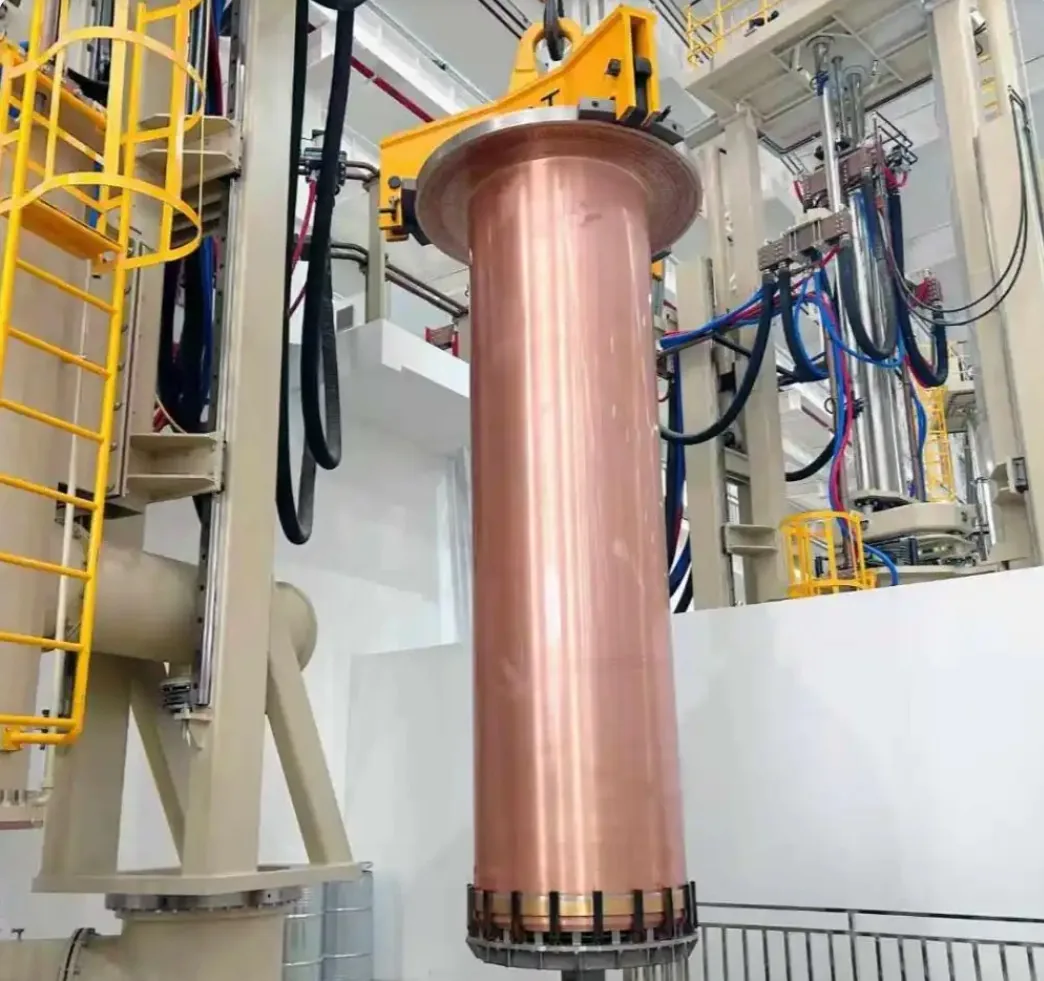
鋁鑄造與鑄軋線用銅製元件
依 DC、輪帶式、移模、雙輥或其他已確認的設備設計,為鋁鑄造與鑄軋線製造依圖加工的銅製元件。
應用範圍與鑄造路線
萬維重工為鋁鑄造與鑄軋設備的特定位置,製造依圖加工的銅與銅合金元件。在選擇模具、輪、輥、套筒、環、嵌件、冷卻件或機加工替換件前,必須確認生產線架構。
直接冷卻(DC)鑄造在產品離開模具時,透過模具與直接水冷使鑄錠或軋製用鑄錠凝固。輪帶式連續鑄造使用移動模槽與帶材形成連續截面,再進入下游軋製。其他帶材路線可能使用移動銅模、雙輥或專有鑄造及線上熱軋配置。這些系統的傳熱面、運動、冷卻、介面、維護及驗收標準各不相同。
模具、輪與輥的產品身份
「鋁鑄造模具」不會自動代表銅模。公開的 DC 鑄造案例包括精密加工的鋁製模具本體。只有當買方圖紙明確指出材料與供應邊界時,才應對銅嵌件、環、板、冷卻元件或其他零件報價。
CuCrZr 結晶輪屬於已確認的輪帶式 CCR 生產線,審查內容包括槽形輪廓、輪徑、輪緣與輪轂結構、冷卻通道、帶材介面、驅動與支撐基準、平衡、跳動、接合及修復邊界。它不能作為 DC 模具、移模帶材鑄造機或雙輥鑄造輥的替代描述。
鑄軋可能表示先鑄造再線上軋製,也可能被寬泛地用來指雙輥鑄造製程。詢價必須說明凝固在哪裡結束、軋製在哪裡開始,訂購件是旋轉還是平移,以及供應範圍是完整組件、銅本體、嵌件、套筒、環、冷卻件還是機加工替換件。
冷卻、介面與檢驗
請提供熔融金屬進入與液位控制配置、合金、截面與產品形態、鑄造方向、有效凝固幾何、接觸面、拔模或槽形、起鑄配置、拉出或運動、支撐與驅動介面、密封件、水路、連接、流向、迴路分離、監測點、進入條件、拆卸及維護方式。
材料與調質、坯料路線、機加工、鑽孔、成形、焊接或其他接合、熱處理、表面處理、塗層及修復限制,均遵循已批准的設備圖紙。檢驗可能包括材料確認、腔體或槽形輪廓、直徑、同心度、跳動、平面度、對中、指定時的平衡、通道對照、接頭與封閉部位、非破壞檢測、壓力或洩漏測試、迴路分離、配合及文件。
不能僅從元件本身推斷鑄造速度、熱移除能力、合金範圍、帶材或鑄錠品質、晶粒結構、表面品質、收得率、生產力或使用壽命。
詢價資訊
請提供鑄造機類型與製造商、生產線布局、鑄造與軋製順序、鋁合金、產品截面、元件圖與版本、確切供應邊界、材料與調質、運動與支撐配置、冷卻圖、連接、介面、公差、表面要求、平衡、非破壞檢測與測試程序、數量、記錄、包裝、吊裝及目的地。