
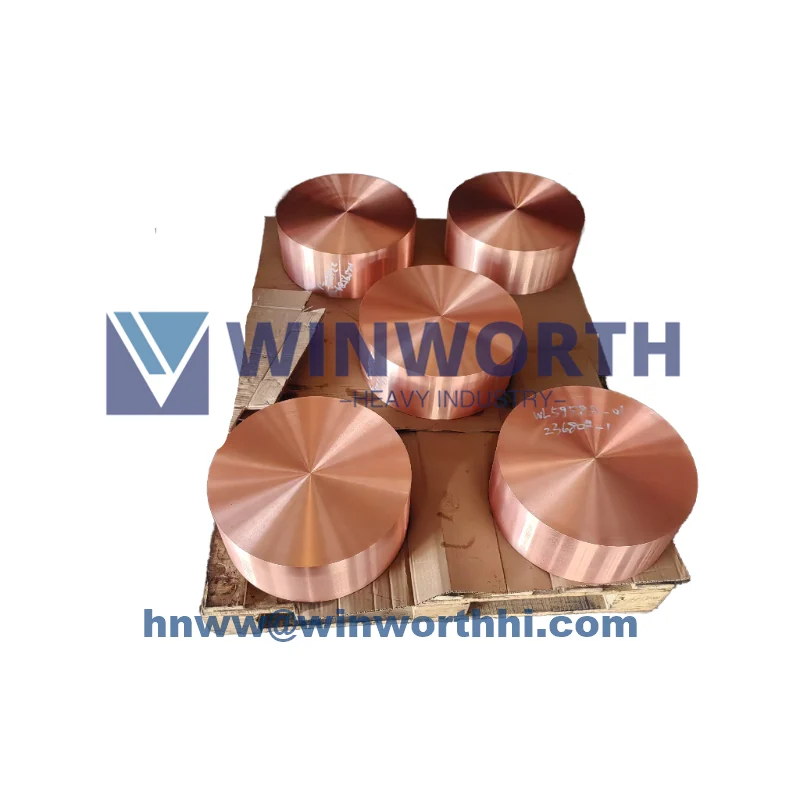
應用
電阻焊設備用銅製元件
為點焊、縫焊、凸焊及其他已確認的電阻焊設備,依電極功能、幾何形狀、材料、安裝、冷卻與檢驗要求提供客製銅製元件。
製程與設備範圍
萬維重工為電阻焊設備中指定的導電與傳力位置,製造依圖加工的銅及銅合金元件。本頁提供電極、電極帽、電極頭、持器、轉接件、接觸墊、環、輪坯、壓板嵌件、端子或客製工裝元件的製程背景。
電阻點焊透過相對電極向局部接頭施加電流與壓力。縫焊使用旋轉輪電極或相關滾動接點。凸焊將加熱與壓力集中於工件凸點,可能使用寬幅平面工裝。閃光對焊、對接焊及其他電阻製程使用不同的夾具、模具、電流路徑、運動與頂鍛順序。選擇幾何形狀或材料前,必須確認實際製程。
元件與機器的責任邊界
除非另有明確訂購,萬維重工的元件範圍不包括焊接變壓器、完整的二次電路、焊接控制器、電流監測器、施力致動器、氣動或液壓迴路、冷卻裝置、夾具、機器人、防護、產線控制、安全驗證、焊接規程、製程認證或生產驗收。
機器與製程業主仍負責電流、焊接時間、壓力、加壓與保壓順序、工件準備、對中、冷卻、電極修磨、維護、監測、聯鎖、防護及焊接品質驗收。
電極、材料與介面輸入
請提供點焊、縫焊、凸焊、閃光對焊或其他製程;由買方提供的工件材料、鍍層、厚度、接頭幾何、凸點或熔核要求;電流、時間、壓力、工作循環與頻率輸入;電極配置;端面輪廓;持器、錐度、螺紋、柄部、帽、輪或壓板介面;運動;冷卻;修磨;及更換方式。
只有在採購規格引用時,ISO 5182 或 AWS J1.3/RWMA 材料分類才適用。ISO 5821 內螺紋電極帽、ISO 1089 錐度配合或其他尺寸標準,僅適用於匹配的電極架構。引用標準不代表可以替換其他電極帽、錐度、持器、輪、環或特殊電極。
檢驗可能包括材料與性能記錄、尺寸與基準、電極端面與鼻端輪廓、電極帽或錐度配合、同心度、跳動、輪截面、孔與螺紋、通道對照、壓力或洩漏測試、表面狀態、指定的非破壞檢測、試配或組裝、標記及文件。
詢價資訊
請提供機器製造商與型號、電阻焊製程、工件與接頭資料、已批准的焊接規程輸入、組件與零件圖紙、適用標準、電極或工裝功能、材料與狀態、幾何形狀、安裝、受力路徑、運動、冷卻、修磨與磨損限值、公差、檢驗與測試、數量、記錄、包裝及目的地。
提供銅製元件不代表保證可焊性判定、焊接規程、熔核尺寸、接頭強度、製程能力、機器額定值、生產率、電極壽命或維護週期。